 Mondial
Sgr ' s n Boîte de vitesses planétai...
Voir les détails
Un fabricant de mélangeurs a contacté SGR avec une spécification qu'aucun réducteur du catalogue ne pouvait satisfaire : 12 000 Nm de couple de sortie, une vitesse de sortie de 43 tr/min et un montage à bride verticale dans une enveloppe étroite. Le variateur qui a finalement réussi leur test d’acceptation n’était pas une boîte de vitesses standard aux dimensions modifiées. Elle a été conçue à partir du profil de service vers l'extérieur, en utilisant le même processus discipliné qui s'applique à toute boîte de vitesses personnalisée.
Une boîte de vitesses personnalisée diffère d'un réducteur standard modifié sur un point fondamental : la traçabilité. La géométrie des dents, la qualité du matériau, le cycle de traitement thermique, les tolérances d'usinage et les procédures de test découlent tous d'une spécification d'exploitation écrite. Rien n'est supposé. Cet article explique comment ce processus fonctionne dans la pratique, depuis le premier calcul de conception jusqu'au test de charge final.
Un projet de boîte de vitesses personnalisée commence par la collecte de données et non par un travail de CAO. Le fabricant a besoin de la vitesse d'entrée et de la puissance du moteur, de la vitesse de sortie ou du rapport de réduction requis, du couple nominal et maximal, du cycle de service, de l'orientation de montage, des conditions ambiantes, des limites de bruit et de la durée de vie prévue. Un ingénieur minutieux demande plus qu’une simple cote signalétique. Si la machine applique des charges de choc lors du démarrage ou de la marche arrière, la boîte de vitesses doit les absorber. S'il fonctionne 24h/24, le classement thermique devient une contrainte. Le tableau ci-dessous répertorie les intrants de conception minimaux et ce que chacun influence.
| Entrée de conception | Ce qu'il détermine | Exemple de valeur |
|---|---|---|
| Couple de sortie nominal | Module d'engrenage, largeur de face, taille de roulement | 12 000 Nm |
| Vitesse d'entrée et puissance du moteur | Vitesse de ligne de pas, méthode de lubrification | 1 450 tr/min, 55 kW |
| Charges de pointe et de choc | Facteur de service, profondeur du boîtier, conception de la racine de la dent | Deux fois le couple nominal au démarrage |
| Cycle de service | Capacité thermique, système de refroidissement | 24h/24, en continu |
| Orientation de montage | Disposition des roulements, chemin d'écoulement de l'huile | Sortie verticale à bride |
| Température ambiante | Type de joint, qualité de lubrifiant | 45 °C maximum |
Chaque entrée modifie la conception. Une charge maximale de trois fois le couple nominal oblige à répéter les calculs de contrainte à l'embase de dent et de durée de vie du roulement à la valeur la plus élevée. Un montage vertical modifie la manière dont l'huile atteint le roulement supérieur et détermine si un système de lubrification séparé est nécessaire. Une température ambiante de 45 °C peut nécessiter un boîtier plus grand ou un ventilateur de refroidissement. Lorsque ces paramètres manquent, l’ingénieur fait des hypothèses ou refuse de proposer un devis. Les deux valent mieux que de deviner.
Une fois le profil de service convenu, l'ingénieur sélectionne la configuration d'engrenage. La décision dépend du rapport de réduction, de la densité de couple, de l'espace disponible et de la direction de l'axe de sortie. Trois architectures couvrent la plupart des travaux personnalisés.
Les réducteurs planétaires fournissent un couple élevé dans un boîtier coaxial et compact. La charge étant partagée entre plusieurs engrenages planétaires, chaque dent supporte moins de contraintes que dans une conception équivalente à arbres parallèles. Les applications qui exigent un couple élevé et soutenu à basse vitesse nécessitent souvent un réducteur planétaire à couple élevé avec des engrenages trempés et rectifiés et un boîtier dimensionné pour la charge de pointe.
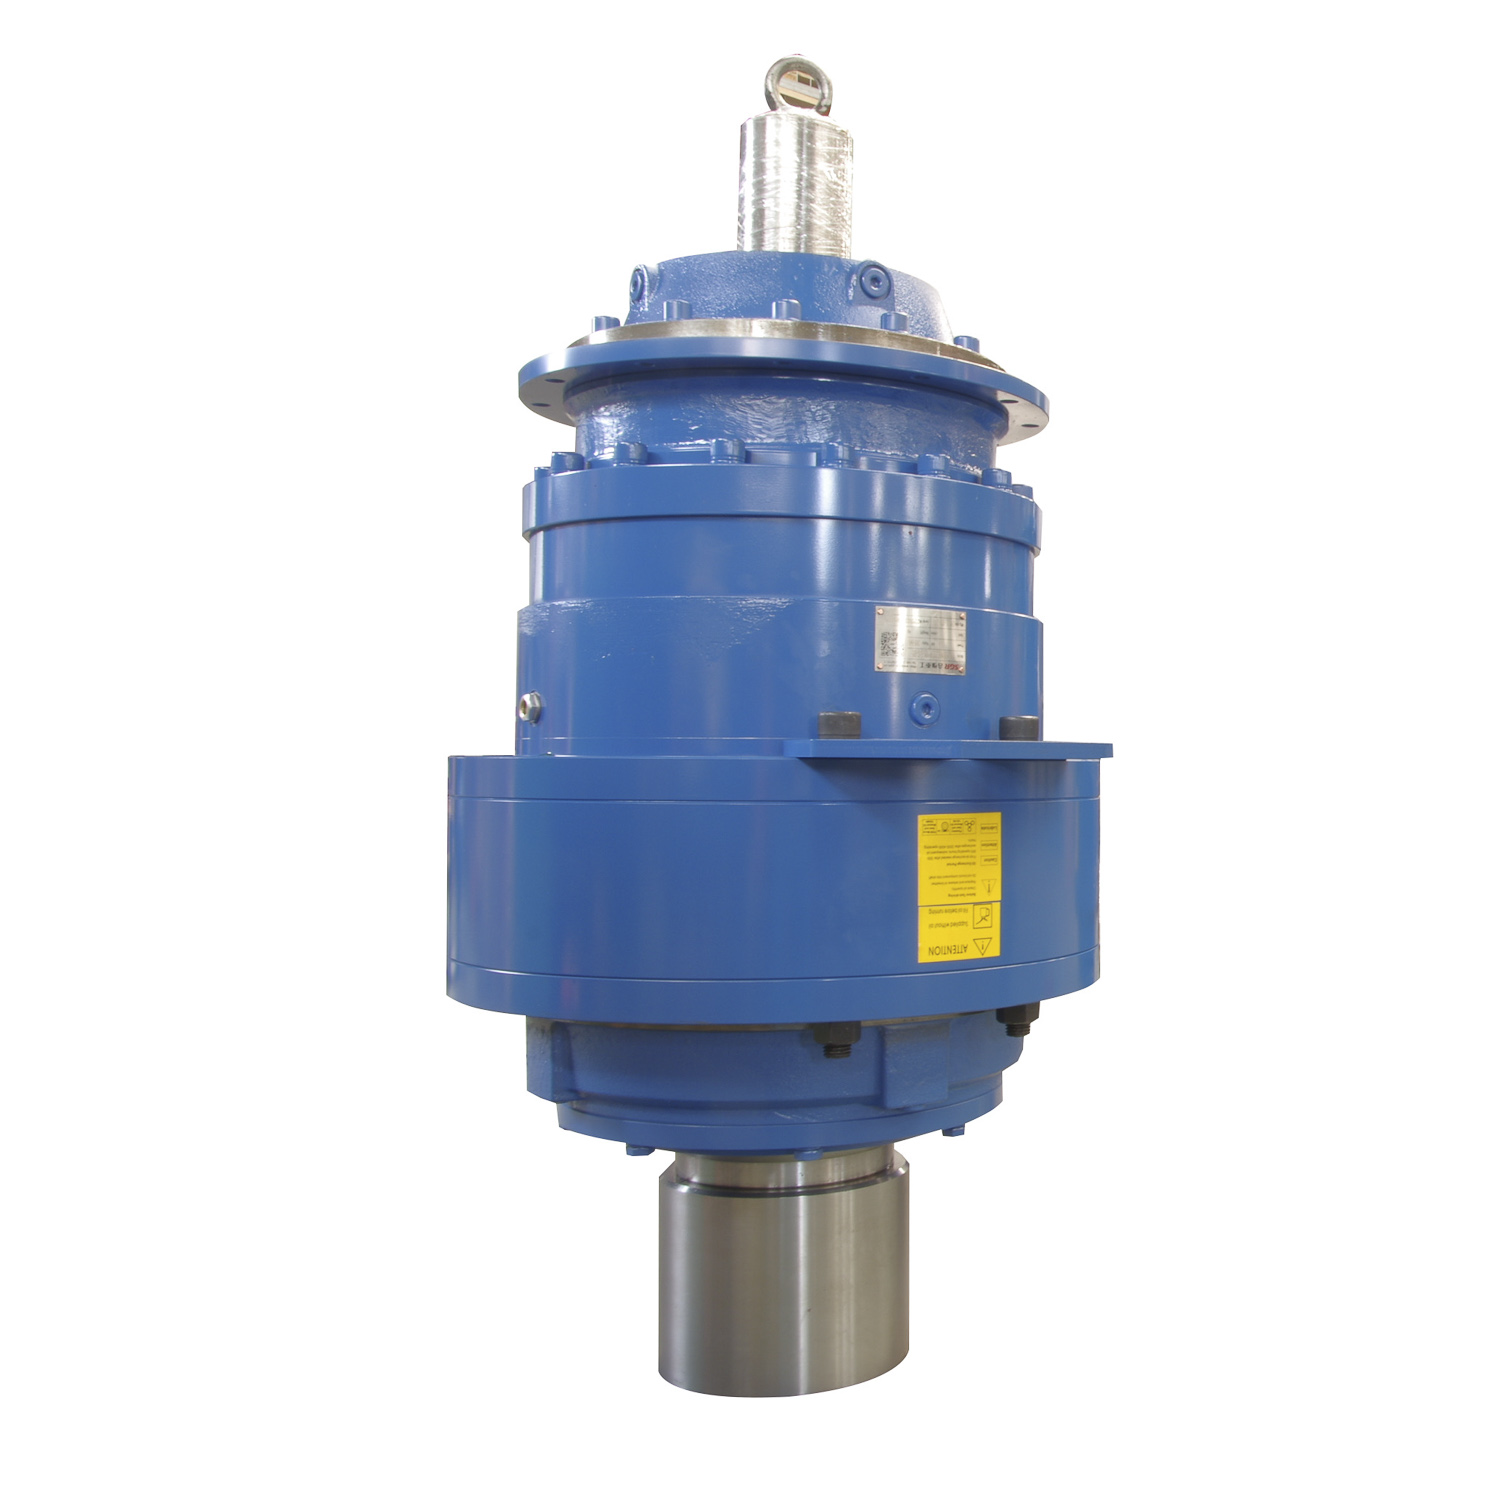 Réducteur à engrenages planétaires personnalisé avec fabricants de couple élevé, entreprise Shanghai SGR Heavy Industry Machinery Co., Ltd est un réducteur à engrenages planétaires en Chine avec des fabricants de couples élevés, des engrenages planétaires OEM/ODM rouge... Voir le produit →
Les réducteurs à vis sans fin à double enveloppe sont le choix habituel lorsque l'arbre de sortie doit tourner à 90 degrés par rapport à l'axe du moteur et que la charge comprend des chocs ou des vibrations. La surface concave de la vis sans fin s'enroule autour de la roue à vis sans fin, produisant une zone de contact plus grande qu'une vis sans fin cylindrique. En service de mélangeur, où les pales de l'agitateur rencontrent une résistance variable au fluide, un réducteur à vis sans fin à double enveloppe pour les applications de mélangeurs absorbe ces variations tout en gardant le disque compact.
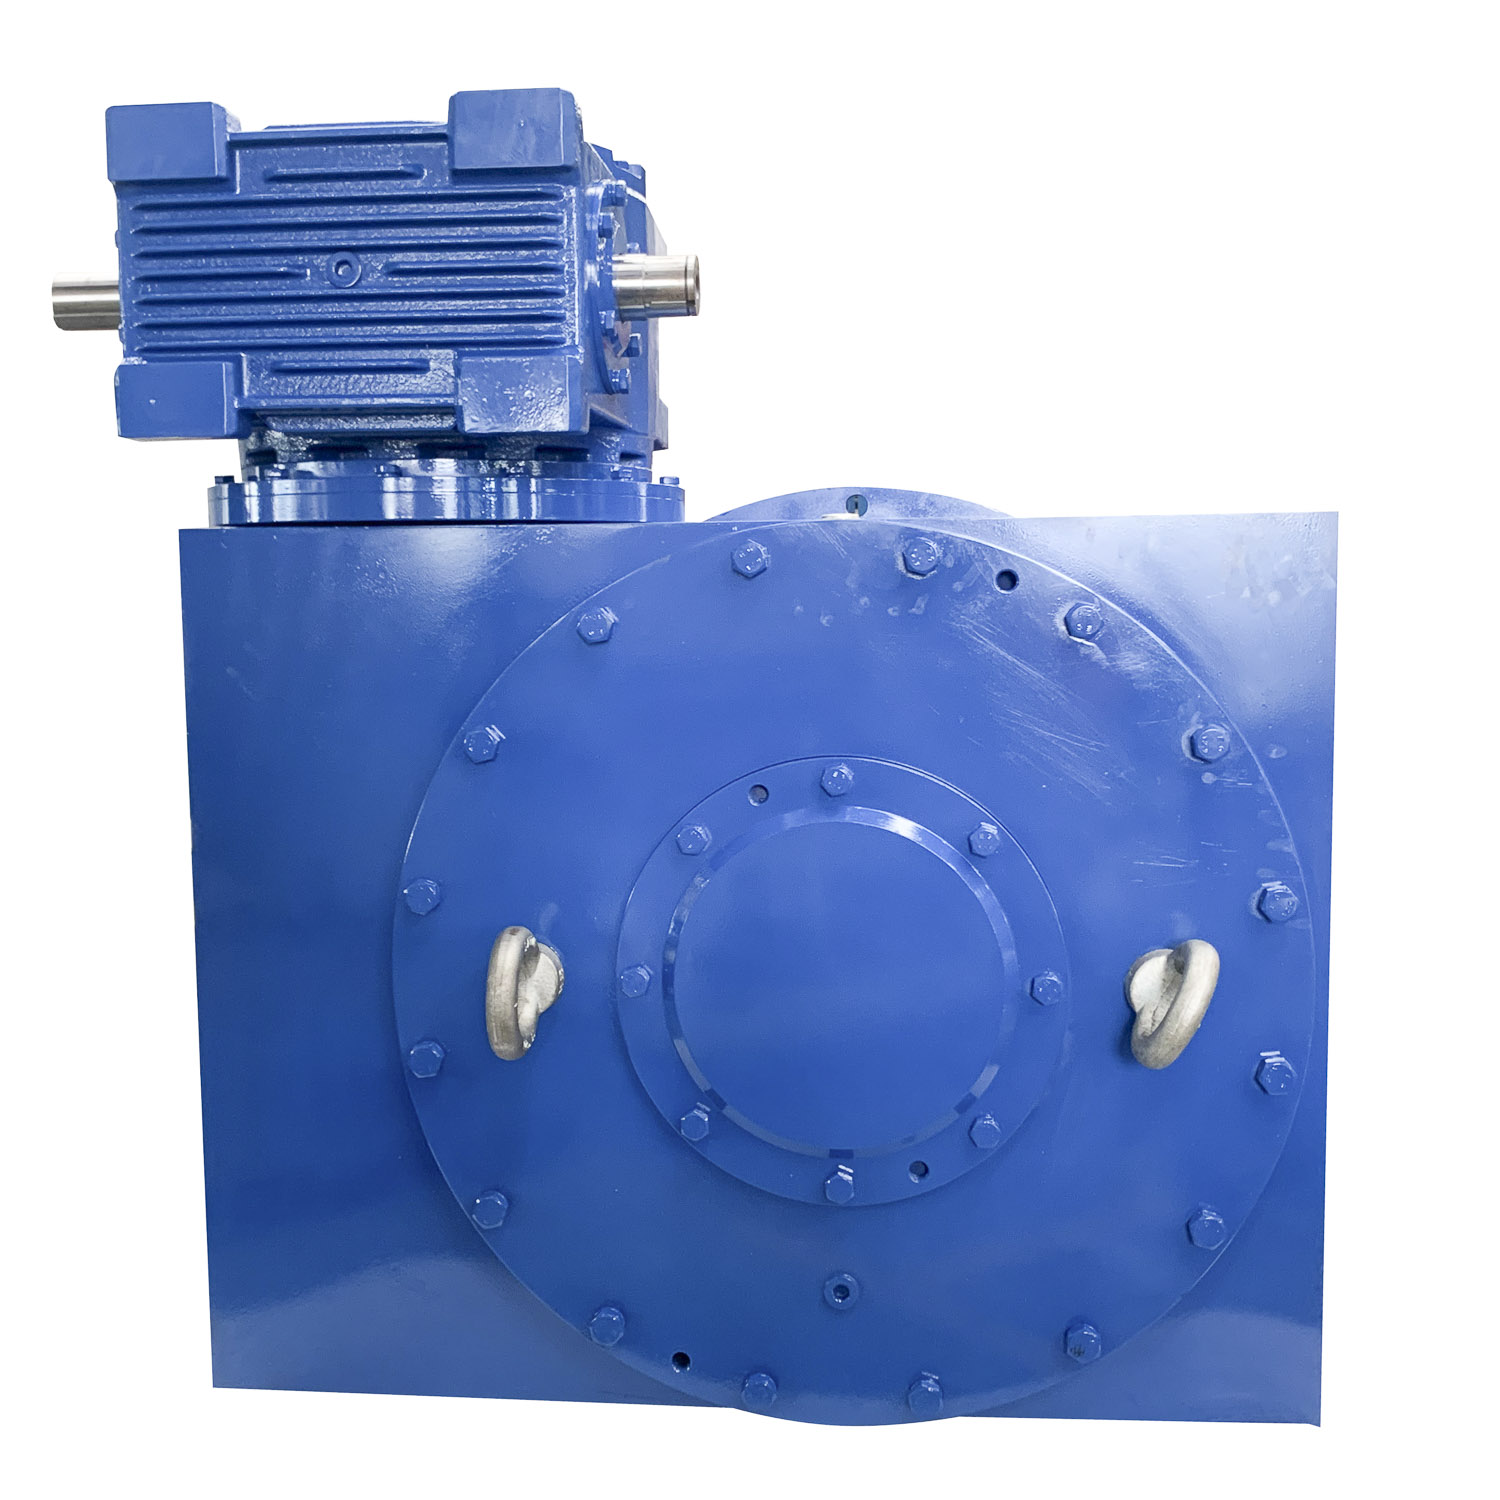 Application personnalisée de boîte de vitesses à vis sans fin à double enveloppe pour les fabricants de mélangeurs, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd est une application chinoise de boîte de vitesses à vis sans fin à double enveloppe pour les fabricants de mélangeurs, OEM/ODM double... Voir le produit →
Pour des rapports dépassant la plage pratique d'un étage, ou lorsqu'un rapport élevé et une sortie à angle droit sont nécessaires, les ingénieurs combinent un étage planétaire avec un étage à vis sans fin toroïdal dans un seul boîtier. La scène planétaire fournit le rapport ; l'étage à vis sans fin réoriente l'axe de sortie.
Le calcul détaillé de l'étape fixe le nombre de dents, le module, l'angle d'hélice, l'entraxe, la largeur de face et la plage de jeu. La capacité de charge est vérifiée pour la flexion des dents et la durabilité de la surface à l'aide de méthodes d'évaluation telles que ISO 6336 et AGMA 2001, avec un facteur de service appliqué pour le cycle de service et les charges de choc. Cette étape détermine si l’architecture choisie peut respecter la durée de vie requise – généralement de 20 000 à 50 000 heures pour les équipements industriels – sans dépasser l’enveloppe.
Les performances des engrenages dépendent autant de la métallurgie que de la géométrie. Les engrenages planétaires et cylindriques sont généralement fabriqués en acier allié de cémentation. Les ébauches sont carburées jusqu'à une profondeur d'environ 0,8 à 1,2 mm, durcies à 58 à 62 HRC sur le flanc, puis meulées jusqu'à la géométrie finale. Le boîtier rigide offre une résistance à l'usure ; le noyau dur donne une résistance à la flexion. Sauter ou contrôler incorrectement l’une de ces étapes entraîne des piqûres précoces ou une fracture dentaire.
Les réducteurs à vis sans fin à double enveloppe utilisent une paire de matériaux différente. La vis sans fin est cémentée et rectifiée, tandis que la roue à vis sans fin est usinée à partir d'un alliage de bronze. Le bronze tolère le contact glissant inhérent aux entraînements à vis sans fin et intègre les petites particules sans endommager la vis sans fin. Dans le cas d'un travail sur mesure, le certificat de matériau et les enregistrements de traitement thermique doivent être livrés avec la boîte de vitesses afin que l'acheteur puisse vérifier que la qualité et le traitement spécifiés ont été réellement utilisés.
La fabrication de boîtes de vitesses sur mesure combine l'usinage général avec la production d'engrenages spécialisés. Les boîtiers sont fraisés et alésés sur des machines CNC. Les ébauches d'engrenages sont tournées et les dents sont taillées par taillage ou façonnage. Après le traitement thermique, les engrenages de précision sont rectifiés sur des meuleuses d'engrenages CNC pour corriger la distorsion causée par le durcissement. La séquence complète — de la découpe au meulage en passant par l'inspection finale — est couverte dans notre précédent article sur le secrets de fabrication de boîtes de vitesses .
Les tolérances séparent une boîte de vitesses personnalisée d'un réducteur de base. Les engrenages industriels standard sont souvent produits selon la qualité DIN 7 ou 8. Une boîte de vitesses personnalisée à faible bruit est généralement rectifiée selon la qualité DIN 5 ou supérieure, avec des limites de pas et de déviation de profil plus strictes. Les positions des alésages du boîtier sont maintenues à quelques microns près, car un mauvais alignement réduit directement la durée de vie des roulements et augmente le bruit.
Les surfaces toroïdales des vis sans fin à double enveloppe nécessitent un processus de meulage dédié ; une meuleuse à engrenages conventionnelle ne peut pas produire ce profil incurvé. La machine qui effectue ce travail doit être aussi précise que la pièce qu’elle produit. SGR a développé une rectifieuse de contours complexes à liaison à quatre axes pour les profils de vis sans fin toroïdales et utilise un instrument de mesure à vis sans fin dédié pour vérifier le résultat. Cette combinaison d’outillage personnalisé et d’inspection personnalisée rend possible la production reproductible de vis sans fin à double enveloppe.
L'assemblage est l'endroit où l'intention de conception rencontre les pièces usinées. Les roulements sont préchargés dans la plage spécifiée, le jeu est réglé à la valeur convenue et le modèle de contact des dents est vérifié. Les joints et les chemins de lubrification sont vérifiés en fonction de l'orientation de montage. Lorsque le client précise une configuration de motoréducteur, tel qu'un réducteur planétaire pour motoréducteurs , la bride du moteur et l'alésage d'entrée sont mesurés par rapport au dessin afin que le moteur s'adapte sans modification sur site.
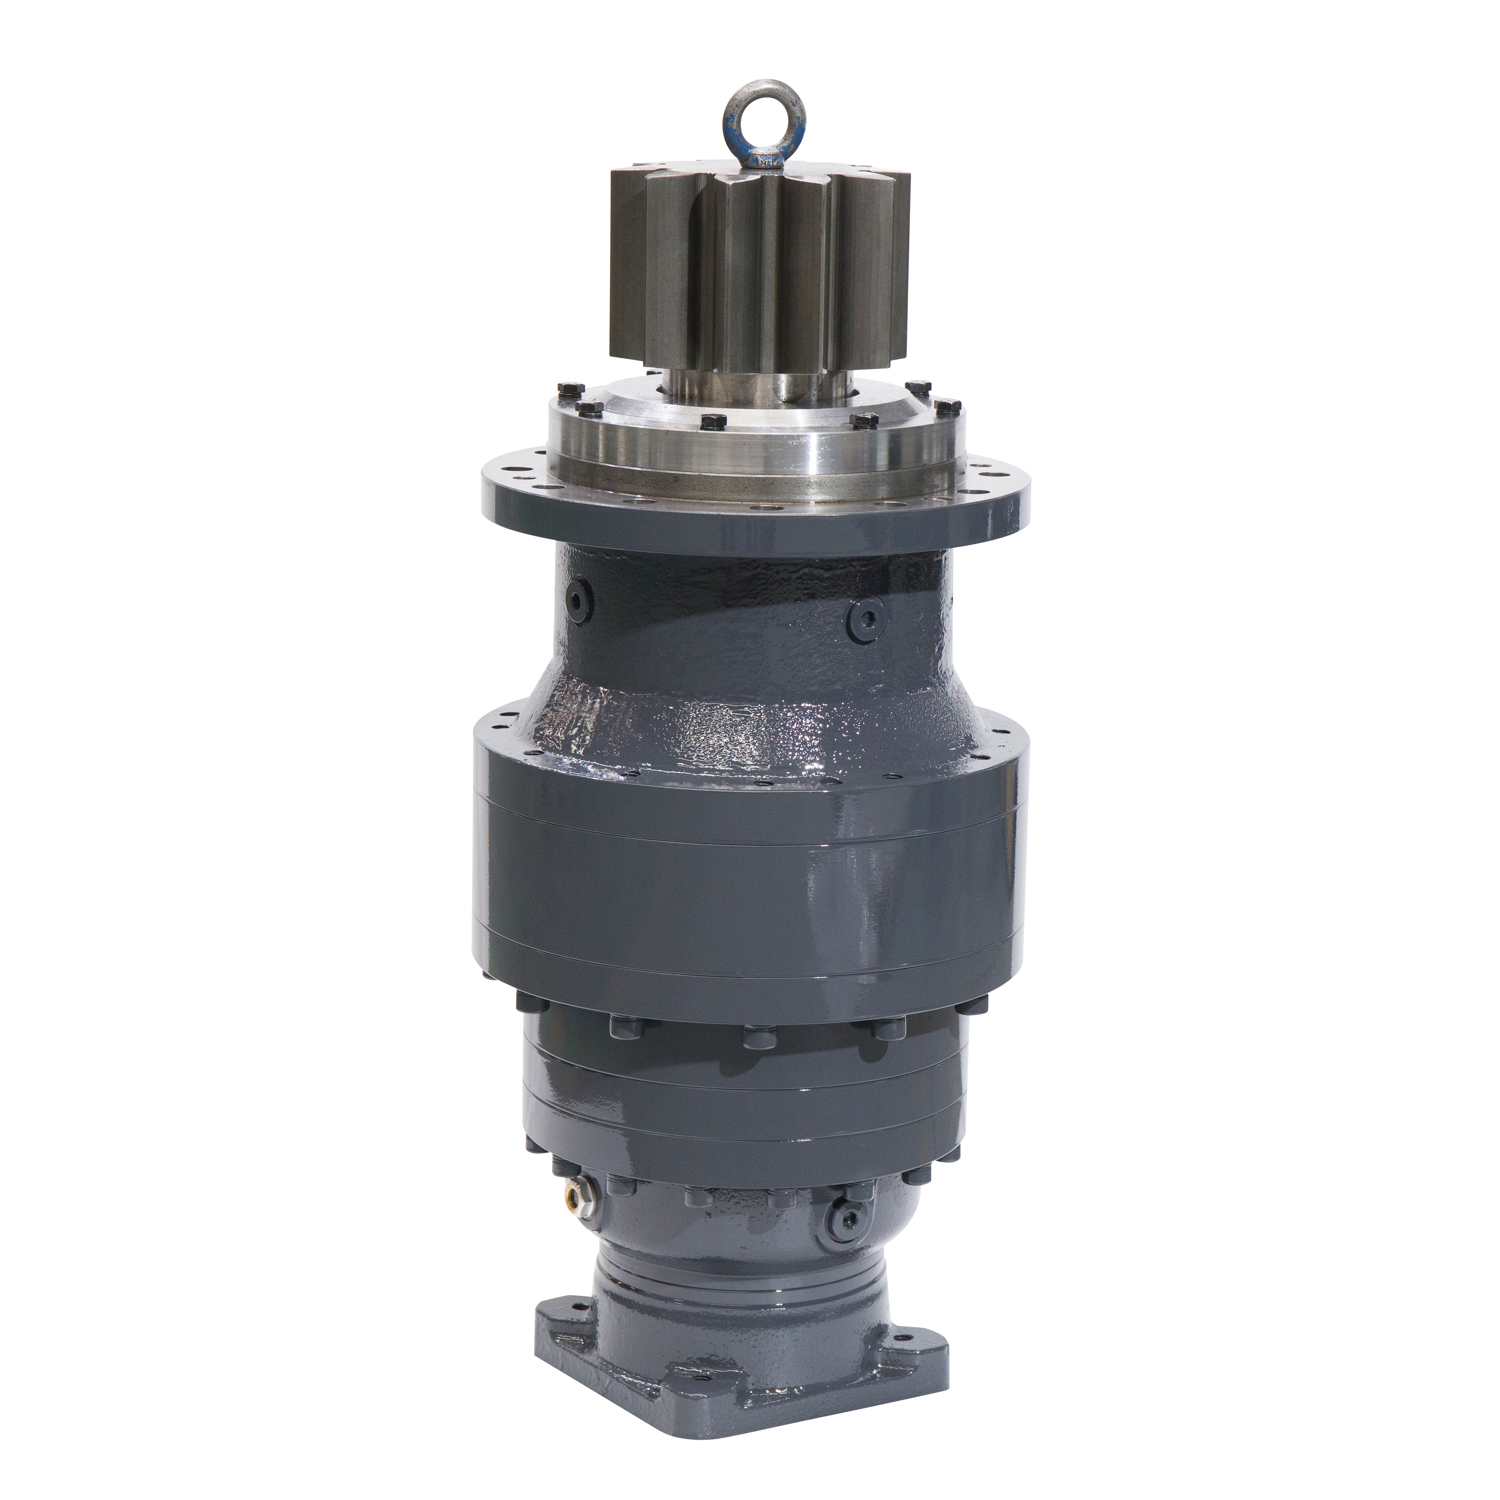 Réducteur planétaire personnalisé pour fabricants de moteurs à engrenages, entreprise Shanghai SGR Heavy Industry Machinery Co., Ltd est un réducteur planétaire chinois pour les fabricants de moteurs à engrenages, un réducteur planétaire OEM/ODM pour Ge... Voir le produit →
Après assemblage, la boîte de vitesses fonctionne sur un banc d'essai. Un fabricant réputé mesure, sous charge :
L'équipement de mesure fait la différence entre vérifier une boîte de vitesses et la prouver. Une machine à mesurer tridimensionnelle vérifie la géométrie du boîtier et des engrenages ; un système de test de puissance et d'efficacité de la boîte de vitesses vérifie l'unité assemblée sous charge ; un banc d'essai dos à dos peut faire fonctionner l'unité dans les deux sens. Pour les industries réglementées, l’ensemble de la chaîne peut nécessiter une certification. SGR a satisfait aux exigences du Registre maritime russe des expéditions pour ses réducteurs, ce qui impose des procédures de matériel et de test documentées. Le côté pratique de ce sujet est expliqué dans notre guide sur comment choisir la bonne boîte de vitesses pour votre projet .
Parce qu'une boîte de vitesses personnalisée s'engage sur une longue durée de vie, les capacités du fabricant méritent le même examen minutieux que la conception de l'engrenage. Quatre contrôles séparent les fournisseurs compétents des revendeurs et des ateliers d'assemblage de luminaires.
Premièrement, la profondeur de l’ingénierie. Recherchez une équipe de conception qui demande le profil de service avant de proposer un devis. Une référence aux calculs ISO 6336 et une volonté de discuter de l'analyse du contact dentaire sont des signes que l'ingénierie dirige le projet, et non la feuille de vente.
Deuxièmement, la fabrication en interne. La taille et la rectification des engrenages doivent être effectuées dans l'usine du fournisseur, avec des machines-outils CNC et des rectifieuses d'engrenages au sol. Un fabricant qui externalise chaque étape d’usinage ne peut contrôler ni les tolérances ni les délais de livraison.
Troisièmement, l'inspection et les tests. L'usine doit être propriétaire de ses instruments de mesure et de ses systèmes de test. Si la mesure est externalisée, la boucle de rétroaction qui améliore la qualité est rompue.
Quatrièmement, l'expérience d'application. Demandez des installations de référence sur des machines similaires et des leçons documentées tirées de ces projets. Un fournisseur de boîtes de vitesses personnalisées avec une décennie d'expérience en conception et en production, il nommera les détails critiques sans hésitation.
Le processus de boîte de vitesses personnalisée n’est pas un mystère, mais il ne pardonne pas les raccourcis. Définissez honnêtement le profil de service, vérifiez le calcul, contrôlez le matériau et le traitement thermique, mesurez les engrenages et testez l'unité assemblée sous charge. Lorsque les cinq étapes sont prises au sérieux, la boîte de vitesses personnalisée devient l'une des pièces les plus fiables de la machine qu'elle entraîne.

Sgr ' s n Boîte de vitesses planétai...
Voir les détails
Informations sur le produit: Le MNC3E400 S...
Voir les détails
Distance centrale: 100 ~ 710 mm Rapport de vitesse: i ≥ 10. Modularisation de conception, ...
Voir les détails
Distance centrale: 100 ~ 710 mm Rapport de vitesse: i ≥ 10. Modularisation de conception, ...
Voir les détails
Divers rapports de vitesse peuvent être sélectionnés, l'interface du moteur hydraulique stan...
Voir les détails
La boîte de vitesses est conçue avec la standardisation et le bon scellement, ce qui lui permet d...
Voir les détails
En combinant l'efficacité élevée de la transmission de l'engrenage planétaire avec la c...
Voir les détails
SGR est un fabricant de boîtes de vitesses de l'industrie certifié ISO 9001, accrédité DNV depuis 1996. Nous fournissons différents réducteurs d'équipement aux marques du monde entier.

